蜂窝纸栈板完整生产工艺流程分为:蜂窝芯制备 → 蜂窝大板复合 → 裁切下料 → 配件加工 → 栈板组装压合 → 修边与包护角 → 检验入库。下面介绍一下:
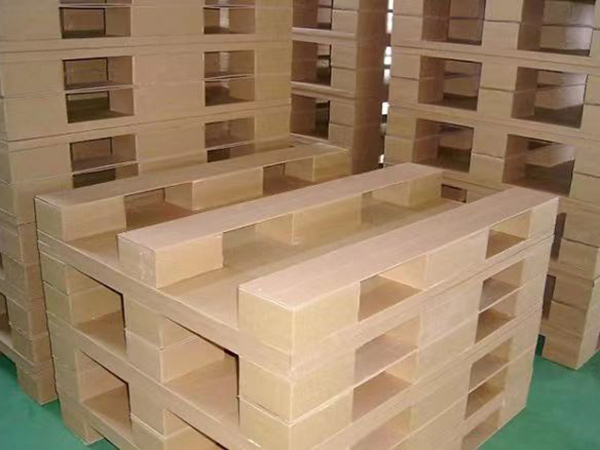
1. 蜂窝纸芯生产(基础芯材)
原纸放卷:使用高强瓦楞原纸(一般 80~140g 牛皮纸)多卷同步放卷
上胶:在纸带按间隔涂胶(条状涂胶,不是整面涂)
复合粘接:多层纸带错位粘合,形成连续的纸芯坯
拉伸定型:把粘合后的纸坯拉开,形成六边形蜂窝孔
烘干:烘箱烘干,控制含水率(8%~12%),防止后续变形、脱胶
裁断:按需要宽度裁切蜂窝纸芯。
关键点:胶水固含量、烘干温度;烘干不足,成品容易受潮、分层。
2. 蜂窝大板热压复合(做成蜂窝板材)
面纸放卷:上下两张牛皮面纸
上胶:在蜂窝芯上下表面均匀涂胶
组坯:上面纸 + 蜂窝芯 + 下面纸,对齐叠合
热压:进入热压机,恒温加压,胶水固化,压成整块蜂窝大板
冷却定型:热压后充分冷却,不冷却直接裁切极易翘曲变形
静置养生:板材静置一段时间,释放内应力,减少后续翘曲。
常见不良:压力过大 → 蜂窝压扁死格;压力不足 → 面纸脱胶起泡;两面含水率不一致 → 板面翘曲。
3. 裁切下料
用推台锯 / 龙门裁切机,把蜂窝大板裁成栈板上下面板;
同时裁切蜂窝板,加工纸墩(支撑脚)、纸护角基材。
4. 配件预制
纸墩:蜂窝板裁切方块,部分厂家会在纸墩外面再包牛皮纸加固;
纸护角:由护角机连续生产 L 型纸护角,按需裁切长度。
5. 栈板组装 & 冷压固化(核心工序)
定位:在下面板上标记纸墩位置(九脚 / 川字型)
涂胶:纸墩底部均匀涂布环保水性胶
粘贴纸墩:对齐标记,把纸墩粘到底板上
叠上面板:在纸墩顶面涂胶,盖上上面板
冷压:送入冷压机加压保压一段时间,让胶水充分固化,保证粘接强度,防止纸墩脱落
重点管控:涂胶量、保压时间;涂胶太少→虚粘,叉车一叉就掉墩。
6. 修边、包纸护角
修边:裁切多余毛边,保证栈板长宽、对角线尺寸达标;
包护角:栈板四边粘贴 L 型纸护角,增强边缘抗冲击,防止打包带压崩边角;
可选工序:表面覆膜(PE 防水膜),提升防潮性能,用于潮湿环境 / 出口海运。
7. 成品检验、打包入库
检验项目
外观(脱胶、鼓泡、蜂窝压溃、纸墩开裂)、尺寸、对角线、含水率;
批次抽检:静态抗压测试。
合格后打包堆放,成品仓库干燥存放。
东莞市丽群新材料有限公司专业提供蜂窝包装解决方案集生产、研发、销售和服务于一体的蜂窝包装一站式生产厂家.主营:东莞市蜂窝纸板,惠州市蜂窝纸护边,河源市蜂窝纸护角,深圳市蜂窝纸卡板,异形蜂窝纸内衬,蜂窝纸箱等,可需求定制规格、形状;

