蜂窝纸板是夹层复合板材,中间是六边形蜂窝纸芯,上下粘合高强面纸,参照蜂巢力学结构;质轻、平压抗弯强度高,全纸质可回收,出口不用熏蒸,用来替代木箱、EPS 泡沫。蜂窝纸板边角松散(切边蜂窝芯散开、掉纸、毛边)解决办法根源分三类:原材料复合问题、裁切工艺问题、后道缺少封边保护;优先从源头改善,再做后处理加固。
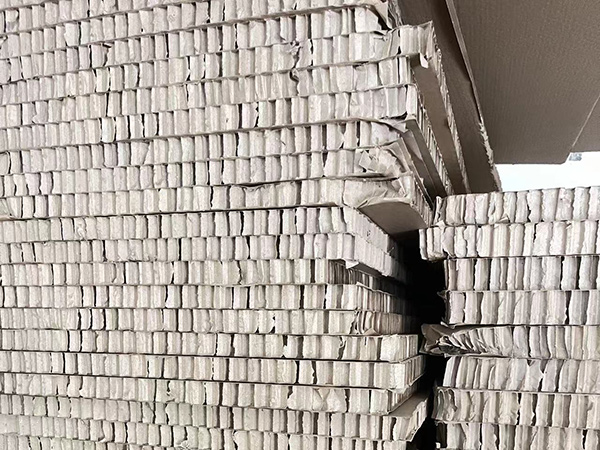
一、原材料源头改善(从供应商端控制,根本)
1. 蜂窝芯涂胶质量
蜂窝芯格子粘接点缺胶、胶点小,裁切之后格子直接散开。
✅要求供应商:保证蜂窝芯上胶均匀,胶点完整;淀粉胶固含量达标;成品含水率≤12%,含水率过高纸变软,裁切极易散边。
❌低价料常出现:蜂窝芯只是局部点胶,一裁就散。
2. 芯纸克重不要过低
薄芯纸(<120g)蜂窝壁本身强度差,裁切受力就撕裂散开;重载、需要切口整齐,芯纸建议≥140‑160g。
3. 来料检验:拿样板裁切后,看切口蜂窝格子,格子四角粘接点不能断裂脱落。
二、裁切工艺改善(现场常见诱因)
1. 刀具必须锋利
钝刀不是切断,是挤压撕扯蜂窝壁,直接把蜂窝格子扯裂松散;
✅数控裁切、模切必须定期磨刀;禁止用美工刀手工大力压切蜂窝板;优先振动刀、专用蜂窝模切刀,刀片做切片,不是挤压压断。
2. 裁切压力不能过大
压力太大,刀片下压时压溃蜂窝,切口内部蜂窝已经压碎,外观看着还行,一碰就掉渣散开。
✅调机:调到刚好完全切断即可,不要加大压力求切透;厚板分两次浅切,不要一次重压到底。
3. 裁切台面充分支撑
板材悬空裁切,裁切位置无支撑,刀片下压拉扯蜂窝,造成边缘撕裂松散;裁切位置下方要有完整垫板支撑。
4. 环境湿度管控
车间湿度>75%,纸板吸潮变软,裁切极易散边;潮湿天做好防潮,纸板不要露天堆放。
三、后道封边加固(已经裁切好,松散边补救,生产常用 4 种方案)
方案 1:纸护角 / 牛皮纸包边(包装行业常用,性价比高)
用牛皮纸护角、复合牛皮纸带,刷胶把断面完全包裹住。
优点:成本低,同时提升边角抗撞,适合包装箱、垫板;
适合:批量蜂窝箱、重型垫板。
方案 2:U 型塑料封边带热压封边
U 型 PET/PP 封边条,热压卡在板的侧边,把蜂窝断面全部封闭。
优点:耐磨、防潮,外观整齐;
适合:反复周转使用的蜂窝板。
方案 3:折边工艺(工厂预制板材)
生产时,把上下层面纸向侧边向内折边包裹断面,相当于面纸包住蜂窝芯,不用额外辅料;需要设备折边工装,适合标准化板材生产。
方案 4:边缘刷胶固化(少量、修补用)
松散边角,在断面薄刷低水分白乳胶 / PUR 胶,让散开的蜂窝壁互相粘牢。
⚠️胶水水分不能大,否则板材吸水鼓泡;只适合局部修补,大批量效率低。
不建议:只打透明胶带,胶带容易脱胶,只能临时保护。
四、装配使用避坑
1. 下料后,不要暴力磕碰边角;松散边角一旦磕碰会继续扩大掉渣。
2. 做蜂窝箱体,所有外露切割断面,尽量都包护角;尖角部位一定要护角保护。
3. 设计时,尽量把裁切的松散断面放在箱体内侧,装配后不外露。
五、快速判断问题来源
1. 同批次,有的板切边整齐,有的松散:原材料蜂窝芯点胶不良。
2. 同一台机器,新磨刀切口好,用一段时间就松散:刀具变钝。
3. 所有板裁切后都松散,换锋利刀也改善有限:纸板含水率超标、芯纸太薄,属于来料问题。
4. 刚切完看着整齐,搬运一碰就掉渣:裁切压力过大,内部蜂窝已经被压溃。

