蜂窝纸板成品发霉主要原因霉菌生长四大条件:营养(纸、淀粉胶)+ 水分(含水率>12% 极易发霉)+ 温度 20‑35℃+ 氧气,
蜂窝纸板纸质、胶水本身就是霉菌养分,核心根源绝大多数是水分超标,其次胶水、生产、仓储环境。
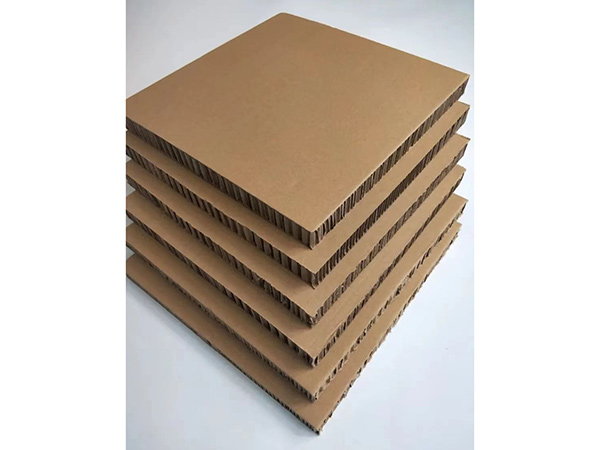
一、生产环节内部带入水分(主要)
胶水选用淀粉胶(粮食类胶)
淀粉胶是淀粉,属于霉菌zui好的营养源。
PVAc 白乳胶防霉能力远好于淀粉胶;淀粉胶成本低,但高湿环境几乎必发霉。
现象:纸板内部蜂窝孔位置长霉,外表初期看不出来,拆开才看见黑点绿斑。
烘干不到位,成品含水率过高
蜂窝芯烘干不足,蜂窝芯内部残留水分;
复合热压烘道温度不够、速度过快,胶水没有充分脱水;
成品含水率>11%,发霉风险急剧上升;合格应控制 7‑9%。
即使出厂看着正常,在仓库堆放一段时间内部缓慢析出水分,就长霉。
原纸本身水分偏高
入库原纸受潮,芯纸、面纸本身含水率超标,生产后直接带入板材。
生产车间环境湿度大
梅雨季车间空气湿度高,纸板生产出来在车间暴露,表面吸潮。
二、原材料因素
芯纸、面纸质量差,含有纸浆残留糖类、有机质,给霉菌提供养分。
胶水没有添加防霉剂;淀粉胶体系不加防霉助剂,几乎没有抵抗能力。
三、后段包装、仓储、运输环节
热纸板直接套塑料袋密封包装
刚生产完纸板温度还高,内部水汽没有散出去,直接密封打包,水汽冷凝在袋子内部,纸板 “闷在水汽里”,短时间就发霉。
重点:必须充分冷却到室温再包装。
仓库环境潮湿
梅雨季、南方沿海,仓库湿度>70‑75% RH;地面返潮,纸板直接落地堆放,底部吸潮。
很多工厂纸板放托盘,但是托盘受潮,纸板底部接触湿气发霉。
运输集装箱冷凝水(海运出口高发)
集装箱 “集装箱雨”,昼夜温差大,箱内凝结水珠滴到纸板,或者空气湿度大,整批发霉。
包装膜破损,雨水、回南天湿气侵入。
四、结构本身带来的隐患
蜂窝纸板内部大量密闭蜂窝孔洞,蜂窝孔内部空气不流通,水汽很难散发出去。
一旦内部有水分,藏在六边形孔里面,不容易风干,形成高湿微环境,霉菌优先在蜂窝芯内部繁殖,外表可能看不出,切开才发现黑点。
五、快速区分发霉来源
只在内层蜂窝芯发霉,面纸外观还好:大概率生产烘干不足、淀粉胶问题。
纸板表面、边角发霉,底部严重:仓储地面返潮、存放环境潮湿。
整柜出口大批量发霉:集装箱冷凝水,没有做防潮包装。
对应的改善对策
胶水选型:潮湿环境尽量不用纯淀粉胶;优先 PVAc 白乳胶;淀粉胶必须配套添加专用纸制品防霉剂。
严控成品含水率 7‑9%;烘道参数匹配,不能提速抢产量。
纸板充分冷却至室温,再套膜打包;禁止热料密封。
仓库湿度控制<70% RH;纸板全部放托盘,禁止直接落地;梅雨季做好通风 / 抽湿。
出口海运:增加防潮干燥剂、防潮袋,做淋膜处理。
来料管控原纸含水率。
小提醒:仅仅靠后期喷防霉液治标不治本,如果板材内部水分高,表面喷再多防霉剂还是会内部发霉,根源要控制生产水分。

